एल्युमिनियम बिलेट कास्टिङ: हाम्रो कारखानाले समान स्तरको घना अपनाउँछतातो शीर्ष कास्टिङ
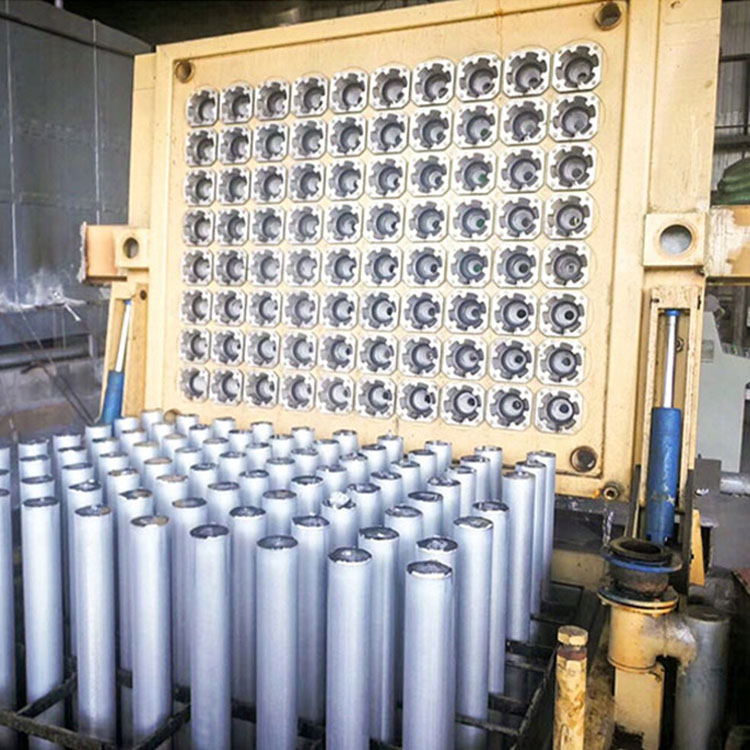
कास्टिङ गर्नु अघि मापदण्डहरू
1. ट्याल्कम पाउडरसाँचा बनाउँदा चिल्लो र बलियो हुनुपर्छ;
2.शन्ट प्लेट, धुलाई,र आवरणलाई पातलो तहले लेपित गर्नुपर्छट्याल्कम एसेन्स, खुला फलाम नभएको,ग्रेफाइट रिंगर एडाप्टर प्लेटलाई ट्याल्क र चिल्लो मिसाइएको माटोले चिल्लो बनाउनु पर्छ, र एकरूप आल्मुनियम तरल पदार्थ जाने च्यानल सफा र सुख्खा राख्नुपर्छ।
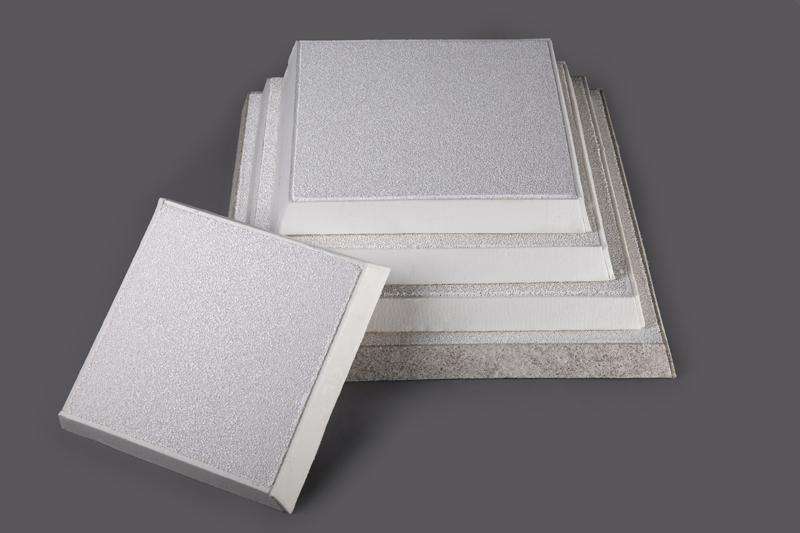
३. दसिरेमिक फिल्टर प्लेटपूर्ण र निर्दोष हुनुपर्छ, र लुगा धुने मेसिनसँगको जंक्शनमा कुनै खाडल हुनुहुँदैन, र भट्टी फ्याँक्दा प्रत्येक पटक यसलाई बदलिन्छ, र गाढा रातो नभएसम्म आगोले बेक गरिन्छ;
४. इन्गट टाउको सुकाउनु पर्छ र कास्टिङ टेबललाई समतल बनाउनु पर्छ, आधार रक्रिस्टलाइजरराम्रोसँग समन्वय गरिनुपर्छ, पानी फिर्ता हुने घटनालाई अनुमति दिइँदैन, र सुरु गर्ने उपकरणको तारको डोरी आरामदायी हुनुपर्छ;
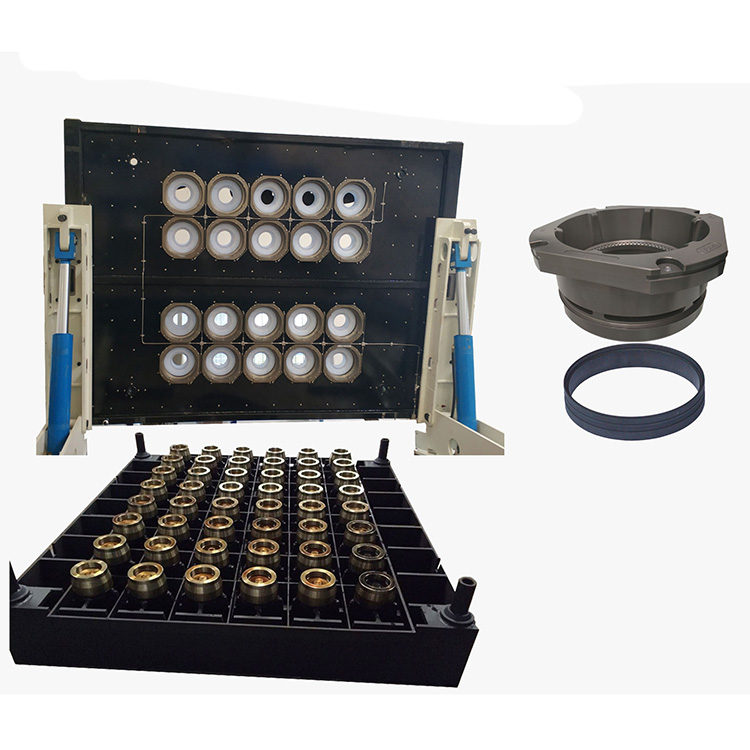
५. इन्गट हेड सुरुवाती स्थितिमा उठ्छ (५० मिमी र माथिको रड इन्गट हेड ग्रेफाइट रिङको तल्लो छेउबाट ४ मिमी र रड ०~४ मिमी भन्दा १५० मिमी तल हुन्छ);
६. सुरुवाती गेट प्लेट स्थापना गर्नुहोस् र कास्टिङ मेसिनको माथिल्लो र तल्लो आकार सामान्य छ कि छैन जाँच गर्नुहोस्;
७. इनलेट र आउटलेट पम्पहरूको स्थिति जाँच गर्नुहोस्;
८. ड्रेन भल्भ खोल्नुहोस् र चिसो पानीको टावर खोल्नुहोस्;
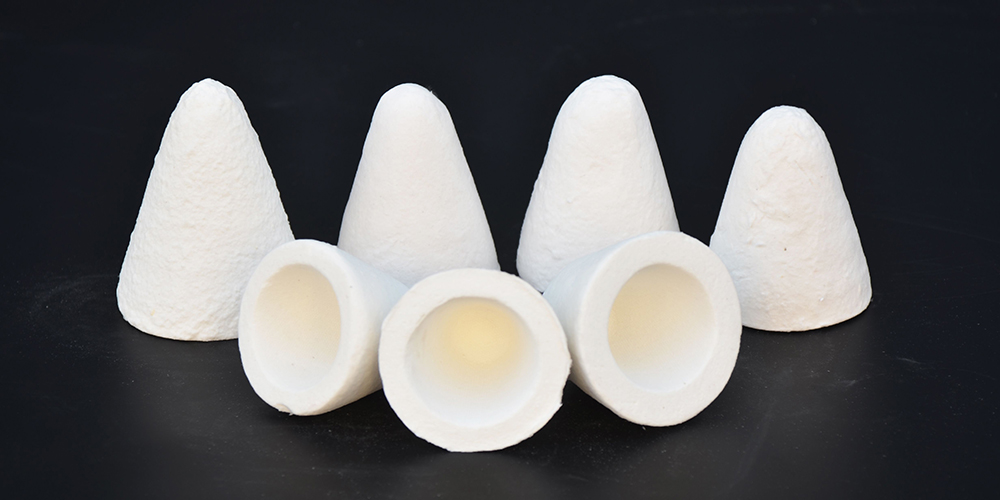
फर्नेस पग्लिएको एल्युमिनियम रोक्न एल्युमिनियम सिलिकेट स्टपर कोन प्लग
९. पानी पम्प खोल्नुहोस् र कास्टिङ पानीको मात्रामा समायोजन गर्नुहोस्;
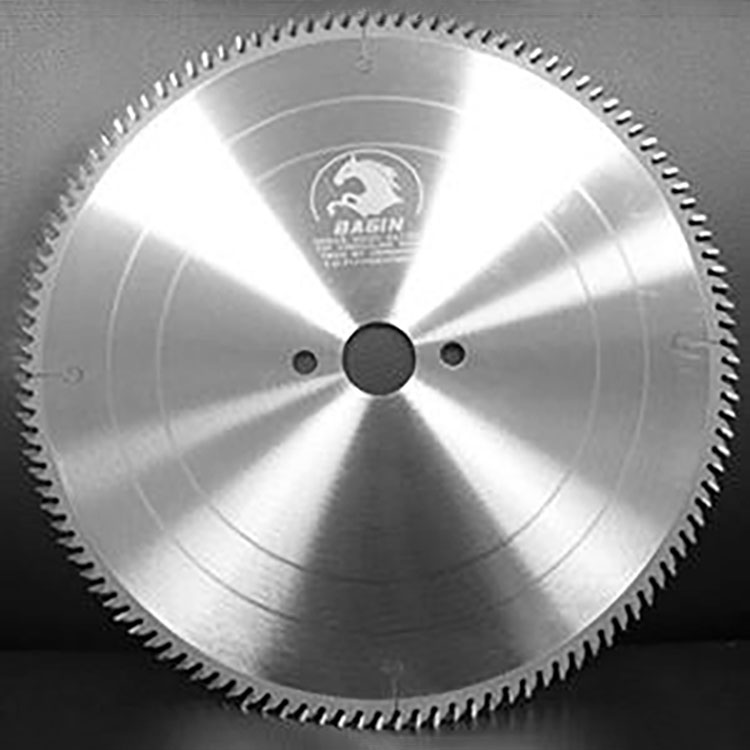
पुलर मेसिनमा ब्लेडबाट एल्युमिनियम प्रोफाइलमा काट्ने
१०. पानी इन्गट टाउकोमा प्रवेश नगरेको निश्चित गर्नुहोस्;
११. पर्याप्त मात्रामा प्लग, वेल्डिङ रड, फलामका स्टेक र अन्य सम्बन्धित उपकरणहरू र सामग्रीहरू तयार गर्नुहोस्।
पोस्ट समय: फेब्रुअरी-०९-२०२३