I. छोटो पार्दै
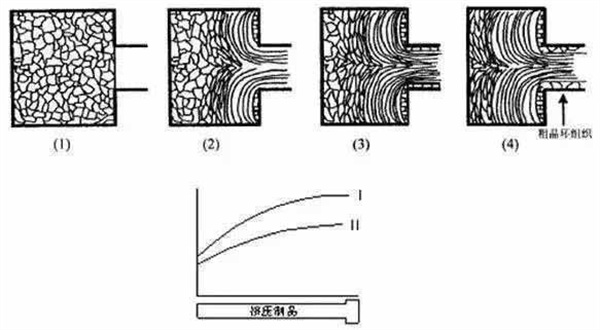
केही एक्सट्रुडेड उत्पादनहरूको पुच्छरको छेउमा, कम म्याग्निफिकेसन निरीक्षण पछि, क्रस सेक्सनको बीचको भागमा सिङ जस्तो घटना हुन्छ, जसलाई संकुचित पुच्छर भनिन्छ।
सामान्यतया, अगाडिको एक्सट्रुजन उत्पादनको पुच्छर रिभर्स एक्सट्रुजन भन्दा लामो हुन्छ, र नरम मिश्र धातु कडा मिश्र धातु भन्दा लामो हुन्छ। अगाडिको एक्सट्रुडेड उत्पादनको संकुचन प्रायः कुण्डलाकार विच्छेदन तहको रूपमा हुन्छ, र उल्टो एक्सट्रुडेड उत्पादनको संकुचन प्रायः केन्द्रीय फनेलको आकारमा हुन्छ।
धातुलाई पछाडिको छेउमा बाहिर निकालिन्छ, र एक्सट्रुजन सिलिन्डर वा ग्यास्केटको मृत कुनामा जम्मा भएको इन्गट छाला र विदेशी समावेशहरू उत्पादनमा प्रवाहित हुन्छन् जसले गर्दा माध्यमिक संकुचन हुन्छ; जब अवशिष्ट सामग्री धेरै छोटो हुन्छ र उत्पादनको केन्द्र अपर्याप्त रूपमा खुवाइन्छ, एक प्रकारको संक्षिप्त रूप बनाउँछ। पुच्छरको छेउदेखि अगाडिसम्म, पुच्छर बिस्तारै हल्का हुँदै जान्छ र पूर्ण रूपमा गायब हुन्छ।
संकुचन हुनुको मुख्य कारण
१. अवशिष्ट सामग्री धेरै छोटो छ वा उत्पादनको काटिएको छेउको लम्बाइले नियमहरू पूरा गर्दैन;
२. एक्सट्रुजन प्याड सफा छैन र तेलको दाग छ;
३. एक्सट्रुजनको पछिल्लो चरणमा, एक्सट्रुजन गति धेरै छिटो हुन्छ वा अचानक बढ्छ;
४. विकृत निचोड प्याड (बीचमा उठेको प्याड) प्रयोग गर्नुहोस्;
५. एक्सट्रुजन सिलिन्डरको तापक्रम धेरै उच्च छ;
६. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन शाफ्ट पङ्क्तिबद्ध छैनन्;
७. इन्गटको सतह सफा छैन, तेलको दाग छ, पृथकीकरण ट्युमर र तह छ र अन्य दोषहरू हटाइएका छैनन्;
८. एक्सट्रुजन सिलिन्डरको भित्री बाहुला सफा वा विकृत छैन, र भित्री अस्तर समयमै क्लिनिङ प्याडले सफा गरिएको छैन।
रोकथाम विधि
१. आवश्यकता अनुसार अवशेष छोड्नुहोस् र पुच्छर काट्नुहोस्;
२. साँचाहरू सफा राख्नुहोस्;
३. इन्गटको सतहको गुणस्तर सुधार गर्नुहोस्;
४. सहज एक्सट्रुजन सुनिश्चित गर्न एक्सट्रुजनको तापक्रम र गतिलाई उचित रूपमा नियन्त्रण गर्नुहोस्;
५. विशेष परिस्थितिहरू बाहेक, उपकरण र मोल्डको सतहमा तेल लगाउन कडाइका साथ निषेध गरिएको छ;
६. ग्यास्केट राम्ररी चिसो पारिएको छ।
II. मोटो क्रिस्टलको औंठी
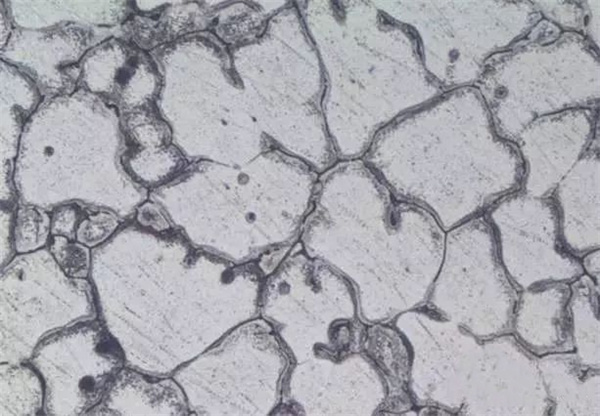
केही एल्युमिनियम मिश्र धातुबाट निकालिएका उत्पादनहरूले समाधान उपचार पछि कम म्याग्निफिकेसन परीक्षण टुक्रामा उत्पादनको परिधिमा मोटो पुन: क्रिस्टलाइज्ड अन्न संरचना क्षेत्र बनाउँछन्, जसलाई मोटो अन्नको औंठी भनिन्छ। उत्पादनहरूको विभिन्न आकार र प्रशोधन विधिहरूको कारण, औंठी-आकार, चाप-आकार र अन्य प्रकारका मोटो अन्नको औंठीहरू बनाउन सकिन्छ। मोटो अन्नको औंठीको गहिराई बिस्तारै पुच्छरबाट अगाडितिर घट्छ र पूर्ण रूपमा गायब हुन्छ। प्राथमिक गठन संयन्त्र तातो एक्सट्रुजन पछि उत्पादनको सतहमा बनेको उप-अनाज क्षेत्र हो, र मोटो पुन: क्रिस्टलाइज्ड अन्न क्षेत्र तताउने र समाधान उपचार पछि बनाइन्छ।
मोटो क्रिस्टल रिंगको मुख्य कारण
१. असमान एक्सट्रुजन विकृति
२. गर्मी उपचारको तापक्रम धेरै उच्च छ र होल्डिङ समय धेरै लामो छ, जसले गर्दा दानाहरू बढ्छन्;
३. सुनको रासायनिक संरचना अनुचित छ;
४. सामान्य ताप-उपचार गर्न मिल्ने बलियो बनाउने मिश्र धातुहरूमा ताप उपचार पछि मोटो-दाना भएको रिंगहरू हुन्छन्, विशेष गरी ६a०२, २a५० र अन्य मिश्र धातुहरूको आकार र बारहरू सबैभन्दा गम्भीर हुन्छन्, जसलाई हटाउन सकिँदैन र निश्चित दायरा भित्र मात्र नियन्त्रण गर्न सकिन्छ;
५. एक्सट्रुजन विकृति सानो छ वा विकृति अपर्याप्त छ, वा महत्वपूर्ण विकृति दायरामा छ, र मोटो क्रिस्टल रिंग उत्पादन गर्न सजिलो छ।
रोकथाम विधि
१. एक्सट्रुजन सिलिन्डरको भित्री भित्ता चिल्लो र सफा छ, जसले एक्सट्रुजनको समयमा घर्षण कम गर्न पूर्ण एल्युमिनियम स्लिभ बनाउँछ;
२. विकृति सकेसम्म पूर्ण र एकरूप हुनुपर्छ, र तापक्रम र गति जस्ता प्रक्रिया प्यारामिटरहरू उचित रूपमा नियन्त्रण गरिनुपर्छ;
३. घोल उपचारको तापक्रम धेरै उच्च भएको वा होल्डिङ समय धेरै लामो भएकोबाट बच्नुहोस्;
४. छिद्रपूर्ण डाई भएको एक्सट्रुजन;
५. रिभर्स एक्सट्रुजन विधि र स्थिर एक्सट्रुजन विधिद्वारा एक्सट्रुजन;
६. घोल उपचार-ड्राइङ-एजिङ विधिद्वारा उत्पादित;
७. कुल सुन संरचना समायोजन गर्नुहोस् र पुन: क्रिस्टलाइजेसन निरोधक तत्व बढाउनुहोस्;
८. उच्च तापक्रमको एक्सट्रुजन प्रयोग गर्नुहोस्;
९. केही मिश्र धातुका इन्गटहरू एकरूप हुँदैनन्, र बाहिर निकाल्ने क्रममा मोटो दानाको घेरा उथले हुन्छ।
III, तहयुक्त
यो छालाको डिलेमिनेशन दोष हो जुन धातुको प्रवाह तुलनात्मक रूपमा एकरूप हुँदा हुन्छ, र इन्गटको सतह मोल्ड र फ्रन्ट एन्ड इलास्टिक जोन बीचको इन्टरफेसको साथ उत्पादनमा बग्छ। ट्रान्सभर्स कम-म्याग्निफिकेशन परीक्षण टुक्रामा, क्रस-सेक्शनको किनारमा विभिन्न तहहरूको दोष रहेको देखिन्छ।
स्तरीकरणको मुख्य कारण
१. इन्गटको सतहमा धुलो छ वा इन्गटमा कारको छाला, धातुको ट्युमर, आदिको सट्टा ठूला पृथकीकरण समुच्चयहरू छन्, जुन तहहरू बनाउन सजिलो हुन्छ;
२. खाली ठाउँको सतहमा फोहोर वा तेलको दाग, काठको धुलो, आदि जस्ता फोहोरहरू हुन्छन्, जुन बाहिर निकाल्नु अघि सफा गरिँदैनन्;
३. डाइ होलको स्थिति अनुचित छ, एक्सट्रुजन सिलिन्डरको किनारा नजिक;
४. एक्सट्रुजन उपकरण गम्भीर रूपमा जीर्ण भएको छ वा एक्सट्रुजन सिलिन्डरको बुशिङमा फोहोर छ, जुन समयमै सफा गर्न र बदल्न सकिँदैन;
५. एक्सट्रुजन प्याडको व्यास भिन्नता धेरै ठूलो छ;
६. एक्सट्रुजन सिलिन्डरको तापक्रम इन्गटको भन्दा धेरै बढी हुन्छ।
रोकथाम विधि
१. मोल्डहरूको उचित डिजाइन, समयमै निरीक्षण र अयोग्य उपकरणहरूको प्रतिस्थापन;
२. भट्टीमा अयोग्य इन्गटहरू जडान गरिएका छैनन्;
३. अवशिष्ट सामग्री काटिसकेपछि, यसलाई लुब्रिकेटिंग तेलमा टाँसिएन भने सफा गर्नुपर्छ;
४. एक्सट्रुजन सिलिन्डरको अस्तरलाई अक्षुण्ण राख्नुहोस्, वा ग्यास्केटले समयमै अस्तर सफा गर्नुहोस्।
IV. खराब वेल्डिंग
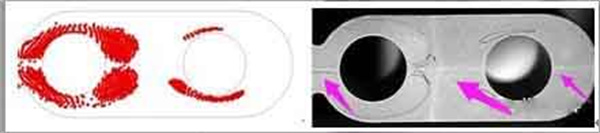
वेल्डमा स्प्लिट डाइद्वारा बाहिर निकालिएको खोक्रो उत्पादनको वेल्ड डिलेमिनेशन वा अपूर्ण वेल्डिंगको घटनालाई खराब वेल्डिंग भनिन्छ।
खराब वेल्डिंगको मुख्य कारण
१. एक्सट्रुजन गुणांक सानो छ, एक्सट्रुजन तापक्रम कम छ, र एक्सट्रुजन गति छिटो छ;
२. एक्सट्रुजन ऊन वा उपकरणहरू सफा छैनन्;
३. साँचामा तेल लगाउनुहोस्;
४. अनुचित मोल्ड डिजाइन, अपर्याप्त वा असंतुलित हाइड्रोस्टेटिक चाप, शन्ट प्वालहरूको अनुचित डिजाइन;
५. इन्गटको सतहमा तेलको दाग छ।
रोकथाम विधि
१. एक्सट्रुजन गुणांक, एक्सट्रुजन तापक्रम र एक्सट्रुजन गतिलाई उचित रूपमा बढाउनुहोस्;
२. मोल्डहरूको उचित डिजाइन र निर्माण;
३. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन ग्यास्केटलाई तेल लगाइँदैन र सफा राखिन्छ;
सफा सतह भएका इन्गटहरू प्रयोग गर्नुहोस्।
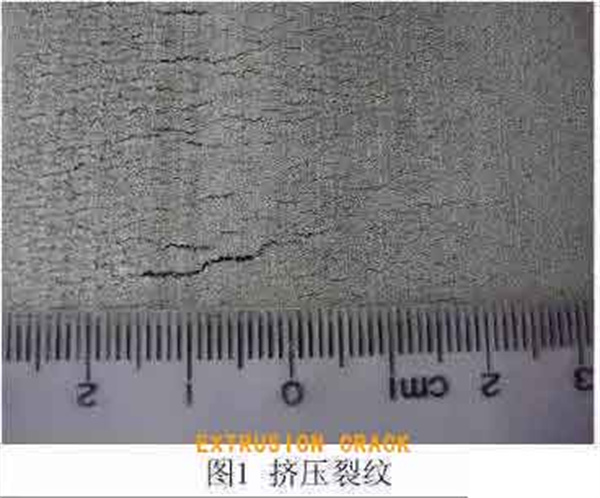
V. एक्सट्रुजन क्र्याकहरू
यो एक्स्ट्रुडेड उत्पादनको ट्रान्सभर्स टेस्ट पिसको किनारमा रहेको सानो चाप आकारको दरार हो, र यसको अनुदैर्ध्य दिशामा निश्चित कोणमा आवधिक दरार हुन्छ, जुन हल्का केसहरूमा एपिडर्मिस मुनि लुकेको हुन्छ, र गम्भीर केसहरूमा बाहिरी तहमा दाँतेदार दरारहरू हुन्छन्, जसले धातुको निरन्तरतालाई गम्भीर रूपमा क्षति पुर्याउँछ। एक्सट्रुजन प्रक्रियाको क्रममा डाइ भित्ताको अत्यधिक आवधिक तन्य तनावले धातुको सतह च्यातिएपछि एक्सट्रुजन दरारहरू बन्छन्।
एक्सट्रुजन क्र्याकको मुख्य कारण
१. बाहिर निकाल्ने गति धेरै छिटो छ;
२. एक्सट्रुजन तापक्रम धेरै उच्च छ;
३. एक्सट्रुजन गति धेरै उतारचढाव हुन्छ;
४. निकालिएको ऊनको तापक्रम धेरै उच्च छ;
५. जब छिद्रयुक्त डाईलाई बाहिर निकालिन्छ, डाईको व्यवस्था केन्द्रको धेरै नजिक हुन्छ, जसले गर्दा केन्द्रीय धातु आपूर्ति अपर्याप्त हुन्छ, जसले गर्दा केन्द्र र किनारा प्रवाह दर बीचको भिन्नता धेरै ठूलो हुन्छ;
६. इन्गट होमोजेनाइजेसन एनिलिङ राम्रो छैन।
रोकथाम विधि
१. विभिन्न तताउने र बाहिर निकाल्ने विशिष्टताहरूलाई कडाईका साथ लागू गर्नुहोस्;
२. सामान्य सञ्चालन सुनिश्चित गर्न उपकरण र उपकरणहरूको बारम्बार निरीक्षण;
३. मोल्ड डिजाइन परिमार्जन गर्नुहोस् र यसलाई सावधानीपूर्वक प्रशोधन गर्नुहोस्, विशेष गरी मोल्ड ब्रिज, वेल्डिंग कोठा र किनारा त्रिज्या, आदिको डिजाइन उचित हुनुपर्छ;
४. उच्च म्याग्नेसियम एल्युमिनियम मिश्र धातुहरूमा सोडियमको मात्रा कम गर्नुहोस्;
५. यसको प्लास्टिसिटी र एकरूपता सुधार गर्न इन्गटलाई एकरूप र एनिल गरिएको छ।
VI. बुलबुलेहरू
स्थानीय छाला धातुलाई आधार धातुबाट निरन्तर वा निरन्तर रूपमा अलग गरिन्छ, र यो गोलाकार एकल वा स्ट्रिप-आकारको गुहा उठेको दोषको रूपमा प्रकट हुन्छ, जसलाई बबल भनिन्छ।
बुलबुलेको मुख्य कारण
१. बाहिर निकाल्दा, बाहिर निकाल्ने सिलिन्डर र बाहिर निकाल्ने प्याडमा ओसिलोपन र तेल जस्ता फोहोर हुन्छन्;
२. एक्सट्रुजन सिलिन्डरको पहिरनको कारणले गर्दा, एक्सट्रुजनको समयमा जीर्ण भाग र इन्गट बीचको हावा धातुको सतहमा प्रवेश गर्छ;
३. लुब्रिकेन्टमा ओसिलोपन छ;
४. इन्गट संरचनामा नै खुकुलो र छिद्रपूर्ण दोषहरू हुन्छन्;
५. ताप उपचारको तापक्रम धेरै उच्च छ, होल्डिङ समय धेरै लामो छ, र भट्टीमा वायुमण्डलको आर्द्रता उच्च छ;
६. उत्पादनमा हाइड्रोजनको मात्रा धेरै छ;
७. एक्सट्रुजन सिलिन्डरको तापक्रम र इन्गटको तापक्रम धेरै उच्च छ।
रोकथाम विधि
१. औजार र इन्गटहरूको सतह सफा, चिल्लो र सुख्खा राख्नुपर्छ;
२. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन ग्यास्केटको मिल्दो आकार उचित रूपमा डिजाइन गर्नुहोस्, उपकरणको आकार बारम्बार जाँच गर्नुहोस्, ठूलो पेट हुँदा एक्सट्रुजन सिलिन्डर समयमै मर्मत गर्नुहोस्, र एक्सट्रुजन ग्यास्केट सहनशीलता बाहिर हुनु हुँदैन;
३. लुब्रिकेन्ट सफा र सुख्खा छ भनी सुनिश्चित गर्नुहोस्;
४. एक्सट्रुजन प्रक्रिया सञ्चालन प्रक्रियालाई कडाइका साथ पालना गर्नुहोस्, समयमै निकास गर्नुहोस्, सही तरिकाले काट्नुहोस्, तेल नलाग्नुहोस्, अवशिष्ट सामग्रीहरू पूर्ण रूपमा हटाउनुहोस्, खाली ठाउँहरू र मोल्डहरू सफा राख्नुहोस् र प्रदूषित नगर्नुहोस्।
VII. पिलिङ
यो एल्युमिनियम मिश्र धातु एक्सट्रुजन उत्पादनको छाला धातु र आधार धातु बीचको स्थानीय विभाजनको घटना हो।
पिलिङ्गको मुख्य कारण
१. मिश्र धातुलाई प्रतिस्थापन र बाहिर निकाल्दा, एक्सट्रुजन सिलिन्डरको भित्री भित्ता मूल धातुले बनेको झाडीमा टाँसिएको हुन्छ, जुन राम्ररी सफा गरिएको हुँदैन;
२. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन प्याड राम्ररी मिलेका छैनन्, र एक्सट्रुजन सिलिन्डरको भित्री भित्ता स्थानीय अवशिष्ट धातुले लाइन गरिएको छ;
३. यसलाई लुब्रिकेटिङ एक्सट्रुजन सिलिन्डरद्वारा बाहिर निकालिन्छ;
४. डाइ होलमा धातु छ वा डाइको काम गर्ने बेल्ट धेरै लामो छ।
रोकथाम विधि
१. मिश्र धातु निकाल्दा एक्सट्रुजन सिलिन्डर राम्ररी सफा गर्नुहोस्;
२. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन ग्यास्केटको मिल्दो आकार उचित रूपमा डिजाइन गर्नुहोस्, उपकरणको आकार बारम्बार जाँच गर्नुहोस्, र एक्सट्रुजन ग्यास्केट सहनशीलता भन्दा बाहिर हुन सक्दैन;
३. समयमै मोल्डमा रहेको अवशिष्ट धातु सफा गर्नुहोस्।
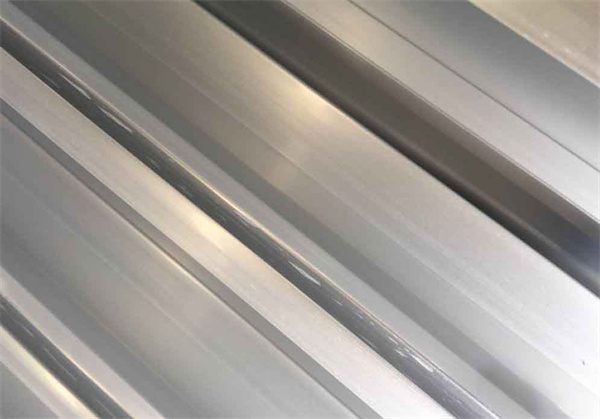
आठौं। खरोंचहरू
सापेक्षिक स्लाइडिङको समयमा धारिलो वस्तुहरू र उत्पादनको सतह बीचको सम्पर्कबाट हुने एकल-धारी मेकानिकल दागहरूलाई खरोंच भनिन्छ।
खरोंचको मुख्य कारण
१. औजारहरूको अनुचित संयोजन, चिल्लो गाइड र कार्य तालिकाहरू, तीखा कुनाहरू वा विदेशी वस्तुहरू, आदि;
२. मोल्ड काम गर्ने बेल्टमा धातुका चिप्स छन् वा मोल्ड काम गर्ने बेल्ट बिग्रिएको छ;
३. लुब्रिकेटिङ तेलमा बालुवा वा भाँचिएको धातुका टुक्राहरू छन्;
४. ढुवानीको समयमा अनुचित सञ्चालन र अनुपयुक्त स्प्रेडर।
रोकथाम विधि
१. समयमै मोल्ड वर्किङ बेल्ट जाँच गर्नुहोस् र पालिस गर्नुहोस्;
२. उत्पादनको बहिर्गमन च्यानल जाँच गर्नुहोस्, यो चिल्लो हुनुपर्छ, र गाइड मार्ग राम्रोसँग लुब्रिकेट गर्न सकिन्छ;
३. ह्यान्डल गर्दा मेकानिकल रगड्ने र खरोंच हुनबाट रोक्नुहोस्।
IX. बाधाहरू
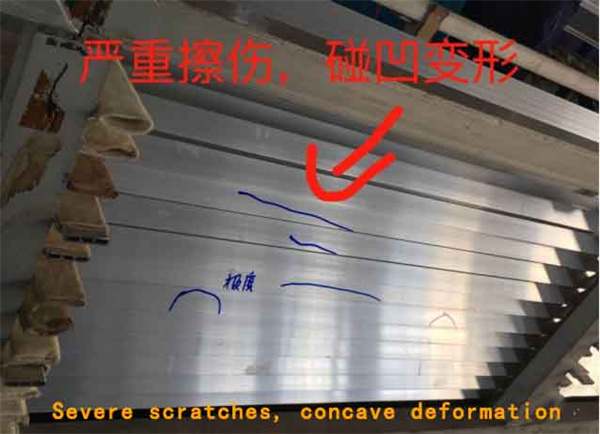
उत्पादनहरूको सतहमा बन्ने दागहरू वा उत्पादनहरू अन्य वस्तुहरूसँग ठोक्किएर हुने चोटहरूलाई बम्प इन्जुरी भनिन्छ।
बाधाको मुख्य कारण
१. वर्कबेन्च र मटेरियल र्याकको संरचना अनुचित छ;
२. सामग्री बास्केट, सामग्री र्याक, आदिको अनुचित धातु सुरक्षा;
३. सञ्चालन गर्दा यसलाई सावधानीपूर्वक नचलाउनुहोस्।
रोकथाम विधि
१. सावधानीपूर्वक सञ्चालन, सावधानीपूर्वक ह्यान्डल गर्नुहोस्;
२. तीखा कुनाहरू पिसेर काट्नुहोस्, र टोकरी र र्याकलाई डन्नेज र नरम सामग्रीले छोप्नुहोस्।
X. खरोंचहरू
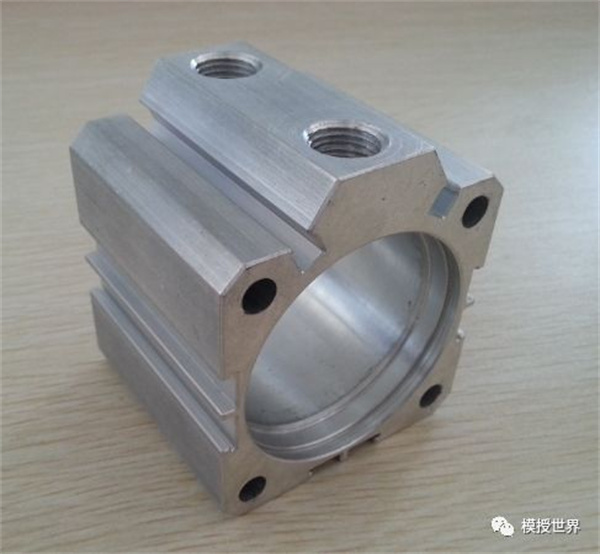
बाहिर निकालिएको उत्पादनको सतह अन्य वस्तुहरूको किनारा वा सतहहरूसँग सम्पर्कमा आएपछि सापेक्षिक रूपमा चिप्लिने वा विस्थापनको कारणले गर्दा उत्पादनको सतहमा बन्डलहरूमा वितरित दागहरूलाई खरोंच भनिन्छ।
खरोंचको मुख्य कारण
१. साँची गम्भीर रूपमा जीर्ण भएको छ;
२. इन्गटको उच्च तापक्रमको कारणले गर्दा, डाइ होल एल्युमिनियममा टाँसिन्छ वा डाइ होल काम गर्ने बेल्ट बिग्रन्छ;
३. ग्रेफाइट र तेल जस्ता फोहोर एक्सट्रुजन सिलिन्डरमा खस्छन्;
४. उत्पादनहरू एकअर्कासँग सर्छन्, जसले गर्दा सतह खरोंच हुन्छ र बाहिर निकाल्ने प्रवाह असमान हुन्छ, जसले गर्दा उत्पादनहरू सीधा रेखामा बग्दैनन्, जसले गर्दा सामग्री र गाइड मार्ग र कार्य तालिका बीच खरोंच हुन्छ।
रोकथाम विधि
१. समयमै अयोग्य मोल्डहरू जाँच गर्नुहोस् र बदल्नुहोस्;
२. ऊनको तताउने तापक्रम नियन्त्रण गर्नुहोस्;
३. एक्सट्रुजन सिलिन्डर र ऊनको सतह सफा र सुख्खा छ भनी सुनिश्चित गर्नुहोस्;
४. एकसमान गति सुनिश्चित गर्न एक्सट्रुजन गति नियन्त्रण गर्नुहोस्।
XI. ढुसीका दागहरू
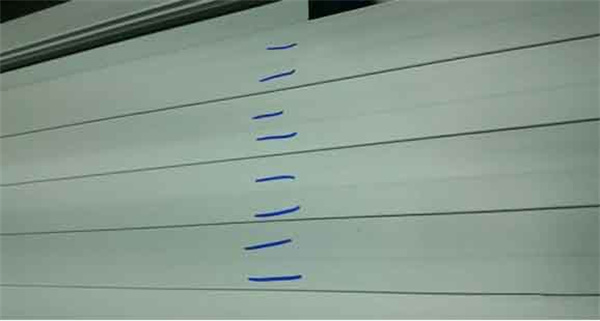
यो बाहिर निकालिएको उत्पादनको सतहमा अनुदैर्ध्य असमानताको ट्रेस हो, र सबै बाहिर निकालिएका उत्पादनहरूमा फरक-फरक डिग्रीमा डाई मार्कहरू हुन्छन्।
ढुसीका दागहरूको मुख्य कारण
मुख्य कारण: मोल्ड काम गर्ने बेल्टले पूर्ण सहजता प्राप्त गर्न सक्दैन।
रोकथाम विधि
१. मोल्ड काम गर्ने बेल्टको सतह सफा, चिल्लो र तीखो किनारहरू नभएको सुनिश्चित गर्नुहोस्;
२. उच्च सतह कठोरता सुनिश्चित गर्न उचित नाइट्राइडिंग उपचार;
३. साँचालाई सही तरिकाले मर्मत गर्नुहोस्;
४. काम गर्ने बेल्ट उचित रूपमा डिजाइन गरिएको हुनुपर्छ, र काम गर्ने बेल्ट धेरै लामो हुनु हुँदैन।
XII. मोड्नु, मोड्नु, लहराउनु
बाहिर निकालिएको उत्पादनको क्रस सेक्सन अनुदैर्ध्य दिशामा कोणीय रूपमा विचलित हुने घटनालाई घुमाउरो भनिन्छ। उत्पादन अनुदैर्ध्य दिशामा घुमाउरो भएको वा चक्कुको आकार सीधा नभएको घटनालाई झुकाउने भनिन्छ। उत्पादनको अनुदैर्ध्य दिशामा हुने निरन्तर उतारचढावपूर्ण घटनालाई तरंग भनिन्छ।
घुमाउरो, झुक्ने र छालहरूको मुख्य कारणहरू
१. डाइ प्वालहरूको डिजाइन र व्यवस्था राम्रो छैन, वा काम गर्ने बेल्टको आकार वितरण अनुचित छ;
२. डाइ प्वालहरूको कमजोर मेसिनिङ शुद्धता;
३. उचित गाइड स्थापना गरिएको छैन;
४. अनुचित ढुसी मर्मत;
५. अनुचित एक्सट्रुजन तापक्रम र गति;
६. घोल उपचार गर्नु अघि उत्पादनलाई पूर्व-सीधा गरिएको छैन;
७. अनलाइन ताप उपचारको समयमा असमान शीतलन।
रोकथाम विधि
१. उच्च स्तरको मोल्ड डिजाइन र निर्माण;
२. उपयुक्त गाइड, कर्षण र एक्सट्रुजन स्थापना गर्नुहोस्;
३. धातुको प्रवाह दर समायोजन गर्न स्थानीय स्नेहन, मोल्ड मर्मत र डाइभर्सन प्रयोग गर्नुहोस् वा शन्ट प्वालको डिजाइन परिवर्तन गर्नुहोस्;
४. विकृतिलाई अझ एकरूप बनाउन एक्सट्रुजन तापक्रम र गतिलाई उचित रूपमा समायोजन गर्नुहोस्;
५. घोल उपचारको तापक्रम उचित रूपमा घटाउनुहोस् वा घोल उपचारको लागि पानीको तापक्रम बढाउनुहोस्;
६. अनलाइन क्वेन्चिङको समयमा एकरूप शीतलन सुनिश्चित गर्नुहोस्।
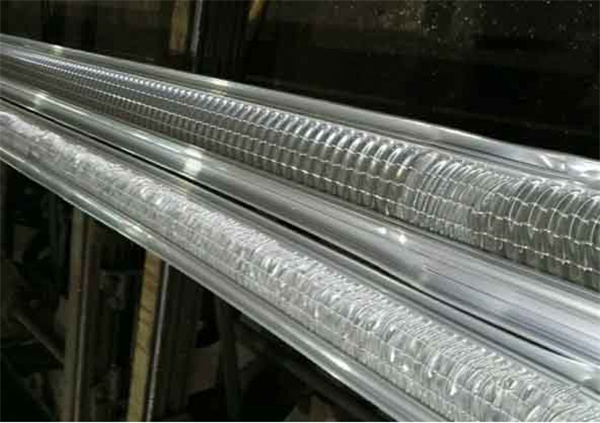
XIII. कडा मोड
लम्बाइको दिशामा कतै बाहिर निकालिएको उत्पादन अचानक झुक्नुलाई कडा झुकाइ भनिन्छ।
कडा झुक्नुको मुख्य कारण
१. असमान एक्सट्रुजन गति, कम गतिबाट उच्च गतिमा अचानक परिवर्तन, वा उच्च गतिबाट कम गतिमा अचानक परिवर्तन, र अचानक रोकिने;
२. बाहिर निकाल्ने प्रक्रियाको क्रममा उत्पादनलाई कडाइका साथ सार्नुहोस्;
३. एक्स्ट्रुडरको काम गर्ने सतह असमान छ।
रोकथाम विधि
१. अनियमित रूपमा नरोक्नुहोस् वा अचानक एक्सट्रुजन गति परिवर्तन नगर्नुहोस्;
२. हातले अचानक प्रोफाइल नहटाउनुहोस्;
३. डिस्चार्ज टेबल समतल छ र डिस्चार्ज रोलर टेबल चिल्लो छ, विदेशी पदार्थ बिनाको छ, र संयुक्त उत्पादन अबाधित छ भनी सुनिश्चित गर्नुहोस्।
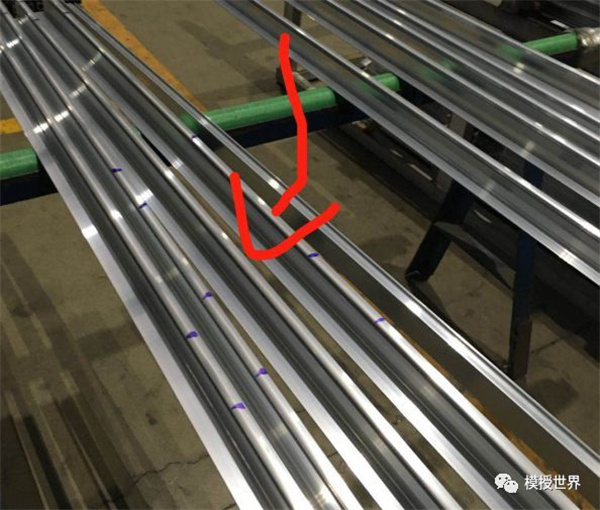
XIV. हेम्प चाउचाउ
यो बाहिर निकालिएको उत्पादनको सतह दोष हो, जसको अर्थ उत्पादनको सतहमा निरन्तर फ्लेक्स, स्पट स्क्र्याच, पिट, धातुको दाना, आदि थोरै असमानता हुन्छ।
पोकमार्कको मुख्य कारण
१. मोल्डको कठोरता पर्याप्त छैन वा कठोरता असमान छ;
२. एक्सट्रुजन तापक्रम धेरै उच्च छ;
३. बाहिर निकाल्ने गति धेरै छिटो छ;
४. साँचाको काम गर्ने बेल्ट धेरै लामो, खस्रो वा धातुले टाँसिएको छ;
५. निकालिएको ऊन धेरै लामो छ।
रोकथाम विधि
१. मोल्ड काम गर्ने बेल्टको कठोरता र एकरूपता सुधार गर्नुहोस्;
२. नियम अनुसार एक्सट्रुजन सिलिन्डर र इन्गटलाई तताउनुहोस्, र उपयुक्त एक्सट्रुजन गति प्रयोग गर्नुहोस्;
३. मोल्डलाई उचित रूपमा डिजाइन गर्नुहोस्, काम गर्ने बेल्टको सतहको खस्रोपन कम गर्नुहोस्, र सतह निरीक्षण, मर्मत र पालिसिङलाई बलियो बनाउनुहोस्;
४. उचित इन्गट लम्बाइ प्रयोग गर्नुहोस्।
XV. धातु थिच्ने
एक्सट्रुजन प्रक्रियाको क्रममा, धातुका चिप्स उत्पादनको सतहमा थिचिन्छन्, जसलाई धातु प्रेसिङ भनिन्छ।
धातु घुसपैठको मुख्य कारणहरू:
१. ऊनको छेउहरू दोषपूर्ण छन्;
२. ऊनको भित्री सतह धातुले टाँसिएको छ वा लुब्रिकेटिङ तेलमा धातुको फोहोर र अन्य फोहोर छ;
३. एक्सट्रुजन सिलिन्डर सफा गरिएको छैन, र त्यहाँ अन्य धातुका फोहोरहरू छन्;
४. इन्गट अन्य धातुका विदेशी वस्तुहरूमा डुबाइएको छ;
५. ऊनमा स्ल्याग समावेश छ।
रोकथाम विधि
१. ऊनमा भएका खटिराहरू हटाउनुहोस्;
२. ऊनको सतह र लुब्रिकेटिङ तेल सफा र सुख्खा छ भनी सुनिश्चित गर्नुहोस्;
३. मोल्ड र एक्सट्रुजन सिलिन्डरमा रहेको धातुको फोहोर सफा गर्नुहोस्;
४. उच्च गुणस्तरको ऊन छान्नुहोस्।
XVI. गैर-धातु थिच्ने
स्टोन ब्ल्याक जस्ता विदेशी पदार्थलाई बाहिर निकालिएको उत्पादनको भित्री र बाहिरी सतहहरूमा थिचिन्छ, जसलाई गैर-धातु इन्डेन्टेसन भनिन्छ। विदेशी पदार्थलाई स्क्र्याप गरिसकेपछि, उत्पादनको भित्री सतहमा विभिन्न आकारका डिप्रेसनहरू देखा पर्नेछन्, जसले उत्पादनको सतहको निरन्तरतालाई नष्ट गर्नेछ।
गैर-धातु घुसपैठको मुख्य कारण
१. ग्रेफाइट कणको आकार मोटो वा जम्मा भएको हुन्छ, जसमा ओसिलोपन वा तेल हुन्छ, र हलचल असमान हुन्छ;
२. सिलिन्डर तेलको फ्ल्यास पोइन्ट कम छ;
३. सिलिन्डर तेल र ग्रेफाइटको अनुपात अनुचित छ, र त्यहाँ धेरै ग्रेफाइट छ।
रोकथाम विधि
१. योग्य ग्रेफाइट प्रयोग गर्नुहोस् र यसलाई सुख्खा राख्नुहोस्;
२. योग्य लुब्रिकेटिङ तेल फिल्टर गर्नुहोस् र प्रयोग गर्नुहोस्;
३. लुब्रिकेटिङ तेल र ग्रेफाइटको अनुपात नियन्त्रण गर्नुहोस्।
XVII. सतह क्षरण
सतह उपचार नगरिएका बाहिर निकालिएका उत्पादनहरू, बाहिर निकालिएको उत्पादनको सतहले बाह्य माध्यमसँग रासायनिक वा विद्युत रासायनिक प्रतिक्रिया पछि, सतहको स्थानीय क्षतिको कारणले गर्दा हुने दोष निम्त्याउँछ, जसलाई सतह क्षरण भनिन्छ। क्षरण भएको उत्पादनको सतहले यसको धातुको चमक गुमाउँछ, र गम्भीर अवस्थामा, सतहमा खैरो-सेतो क्षरण उत्पादनहरू उत्पादन हुन्छन्।
सतह क्षरणको मुख्य कारण
१. उत्पादन, भण्डारण र ढुवानीको क्रममा उत्पादन पानी, एसिड, क्षार, नुन, आदि जस्ता संक्षारक माध्यमहरूको सम्पर्कमा आउँछ, वा लामो समयसम्म आर्द्र वातावरणमा पार्क गरिएको हुन्छ;
२. अनुचित मिश्र धातु संरचना अनुपात;
रोकथाम विधि
१. उत्पादनको सतह र उत्पादन र भण्डारण वातावरण सफा र सुख्खा राख्नुहोस्;
२. मिश्र धातुमा तत्वहरूको सामग्री नियन्त्रण गर्नुहोस्।
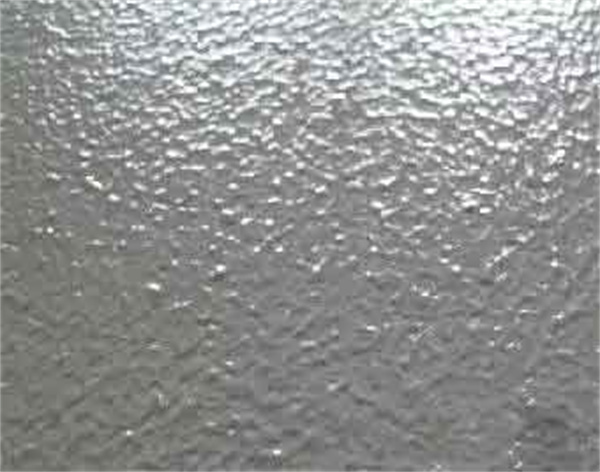
XVIII. सुन्तलाको बोक्रा
बाहिर निकालिएको उत्पादनको सतहमा सुन्तलाको बोक्रा जस्तै असमान चाउरीपनाहरू हुन्छन्, जसलाई सतह चाउरीपना पनि भनिन्छ। यो बाहिर निकाल्ने क्रममा मोटो दानाको कारणले हुन्छ। दाना जति मोटो हुन्छ, चाउरीपनाहरू त्यति नै स्पष्ट हुन्छन्।
सुन्तलाको बोक्रा फुल्नुको मुख्य कारण
१. इन्गट संरचना असमान छ र एकरूपीकरण उपचार अपर्याप्त छ;
२. बाहिर निकाल्ने अवस्थाहरू अनुचित छन्, र तयार उत्पादनहरूको दाना मोटो छ;
३. तन्काउने र सिधा गर्ने मात्रा धेरै बढी छ।
रोकथाम विधि
१. समरूपता प्रक्रियालाई उचित रूपमा नियन्त्रण गर्नुहोस्;
२. विकृति सकेसम्म एकरूप हुनुपर्छ (एक्सट्रुजन तापक्रम, गति, आदि नियन्त्रण गर्नुहोस्)।
३. तनाव सुधारको मात्रा धेरै ठूलो नहोस् भनेर नियन्त्रण गर्नुहोस्।
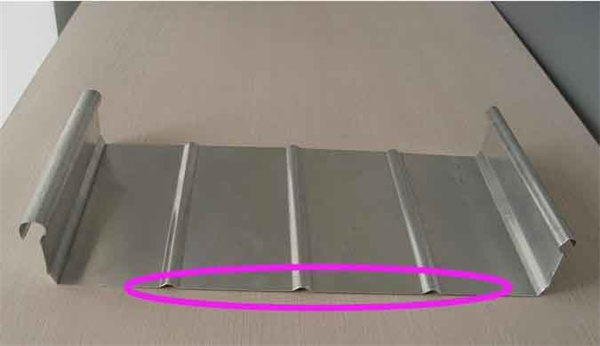
XIX. असमान
बाहिर निकालेपछि, समतलमा उत्पादनको मोटाई परिवर्तन हुने क्षेत्र अवतल वा उत्तल देखिन्छ। सामान्यतया, यसलाई नाङ्गो आँखाले हेर्न सकिँदैन। सतह उपचार पछि, मसिनो छायाँ वा हड्डीको छायाँ देखा पर्दछ।
असमानताको मुख्य कारण
१. मोल्ड काम गर्ने बेल्ट राम्रोसँग डिजाइन गरिएको छैन, र मोल्ड मर्मत ठाउँमा छैन;
२. शन्ट प्वाल वा प्रि-चेम्बरको आकार उपयुक्त छैन, र क्रस क्षेत्रमा प्रोफाइल तान्ने वा विस्तार गर्ने बलले प्लेनमा थोरै परिवर्तन ल्याउँछ;
३. चिसो पार्ने प्रक्रिया असमान छ, र बाक्लो पर्खाल भएको भाग वा काट्ने भागको चिसो हुने गति ढिलो छ, जसले गर्दा चिसो पार्ने प्रक्रियाको क्रममा विमानको संकुचन र विकृतिको विभिन्न डिग्री हुन्छ;
४. मोटाईमा ठूलो भिन्नताको कारण, बाक्लो पर्खाल भएको भाग वा संक्रमण क्षेत्र संगठन र संगठनको अन्य भागहरू बीचको भिन्नता बढ्छ।
रोकथाम विधि
१. मोल्ड डिजाइन, निर्माण र मोल्ड मर्मतको स्तर सुधार गर्नुहोस्;
२. एकसमान चिसो गति सुनिश्चित गर्नुहोस्।
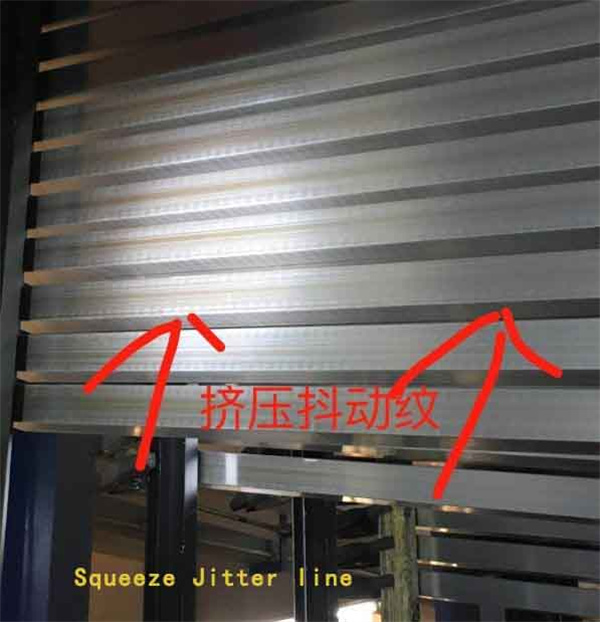
XX। कम्पन ढाँचा
यो एक आवधिक स्ट्रीक दोष हो जुन बाहिर निकालिएको उत्पादनको सतहमा ट्रान्सभर्स हुन्छ। यो उत्पादनको सतहमा तेर्सो निरन्तर आवधिक स्ट्रिपहरू द्वारा विशेषता हो, र स्ट्राइप वक्र मोल्डको काम गर्ने बेल्टको आकारसँग मिल्दोजुल्दो छ, र गम्भीर अवस्थामा, त्यहाँ स्पष्ट उथलपुथल महसुस हुन्छ।
कम्पनको मुख्य कारण
१. उपकरणको कारणले गर्दा एक्सट्रुजन शाफ्ट अगाडि बढ्छ र हल्लिन्छ, जसले गर्दा प्वालबाट बाहिर निस्कँदा धातु हल्लिन्छ;
२. ढुसीका कारण डाइ प्वालबाट बाहिर निस्कँदा धातु हल्लिन्छ;
३. मोल्ड सपोर्ट प्याड उपयुक्त छैन, मोल्डको कठोरता राम्रो छैन, र एक्सट्रुजन बलमा उतारचढाव हुँदा कम्पन हुन्छ।
रोकथाम विधि
१. योग्य मोल्डहरू प्रयोग गर्नुहोस्;
२. मोल्ड जडान गर्दा उपयुक्त सपोर्ट प्याडहरू प्रयोग गर्नुपर्छ;
३. उपकरण समायोजन गर्नुहोस्।
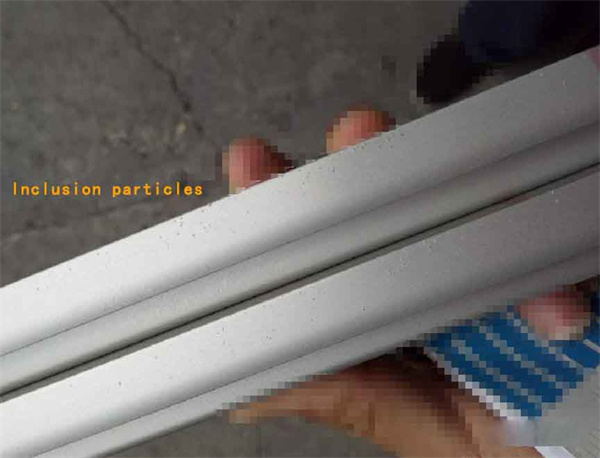
XXI, मिश्रित
समावेशीकरणको मुख्य कारण
समावेशन बिलेटमा धातु वा गैर-धातु समावेशहरू भएको हुनाले, यो अघिल्लो प्रक्रियामा फेला परेन, र बाहिर निकालेपछि उत्पादनको सतह वा भित्र रह्यो।
रोकथाम विधि
धातु वा गैर-धातु समावेशहरू भएको बिलेटलाई एक्सट्रुजन प्रक्रियामा प्रवेश गर्नबाट रोक्नको लागि बिलेटको निरीक्षण (अल्ट्रासोनिक निरीक्षण सहित) बलियो बनाउनुहोस्।
XXII, पानी चिन्हहरू
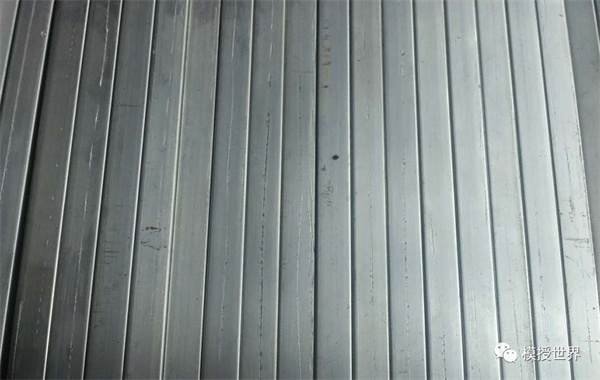
उत्पादनको सतहमा हल्का सेतो वा हल्का कालो अनियमित पानी रेखा चिन्हहरूलाई पानी चिन्ह भनिन्छ।
पानीको चिन्हको मुख्य कारण
१. सफा गरेपछि सुकाउने काम राम्रो हुँदैन, र उत्पादनको सतहमा अवशिष्ट ओसिलोपन हुन्छ;
२. वर्षा र अन्य कारणले गर्दा उत्पादनको सतहमा रहेको अवशिष्ट ओसिलोपन समयमै सफा गरिएको छैन;
३. बुढ्यौली भट्टीको इन्धनमा पानी हुन्छ, र बुढ्यौली पछि उत्पादन चिसो हुँदा पानी उत्पादनको सतहमा गाढा हुन्छ;
४. पुरानो भट्टीको इन्धन सफा छैन, र उत्पादनको सतह दहन पछि सल्फर डाइअक्साइड द्वारा क्षय भएको छ वा धुलो द्वारा प्रदूषित छ;
५. शमन माध्यम प्रदूषित छ।
रोकथाम विधि
१. उत्पादनको सतह सुख्खा र सफा राख्नुहोस्;
२. एजिङ चार्जको आर्द्रता र सरसफाइ नियन्त्रण गर्नुहोस्;
३. शमन माध्यमको व्यवस्थापनलाई बलियो बनाउनुहोस्।
XXIII. खाडल
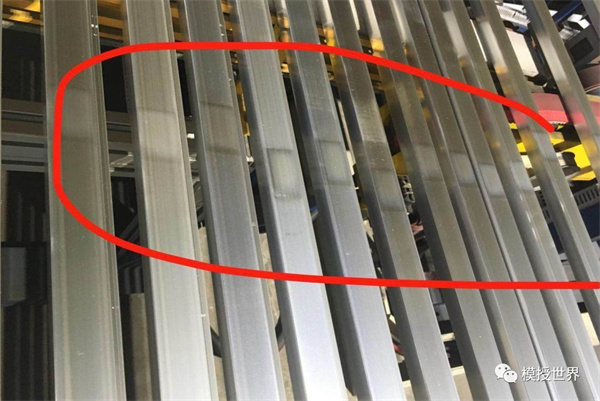
बाहिर निकालिएको उत्पादनको निश्चित समतलमा रुलर तेर्सो रूपमा सुपरइम्पोज गरिएको हुन्छ, र रुलर र सतह बीच एक निश्चित खाडल हुन्छ, जसलाई ग्याप भनिन्छ।
खाडलको मुख्य कारण
बाहिर निकाल्दा वा अनुचित परिष्करण र सीधा गर्ने कार्यको समयमा असमान धातु प्रवाह।
रोकथाम विधि
नियमहरू अनुसार कडाईका साथ मोल्डहरू उचित रूपमा डिजाइन र निर्माण गर्नुहोस्, मोल्ड मर्मतलाई बलियो बनाउनुहोस्, र एक्सट्रुजन तापक्रम र एक्सट्रुजन गति नियन्त्रण गर्नुहोस्।
XXIV, असमान पर्खाल मोटाई
एउटै आकारका बाहिर निकालिएका उत्पादनहरूमा एउटै खण्ड वा अनुदैर्ध्य दिशामा पातलो वा बाक्लो पर्खालहरू हुन्छन्, र यो घटनालाई असमान पर्खाल मोटाई भनिन्छ।
असमान पर्खाल मोटाईको मुख्य कारण
१. मोल्ड डिजाइन अनुचित छ, वा उपकरण र मोल्ड एसेम्बली अनुचित छ;
२. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन सुई एउटै केन्द्र रेखामा छैनन्, जसले गर्दा विलक्षणता सिर्जना हुन्छ;
३. एक्सट्रुजन सिलिन्डरको अस्तर धेरै बिग्रिएको हुन्छ, र मोल्डलाई बलियो रूपमा फिक्स गर्न सकिँदैन, जसले गर्दा विलक्षणता हुन्छ;
४. पहिलो र दोस्रो एक्सट्रुसन पछि इन्गट ब्ल्याङ्कको असमान भित्ता मोटाई हटाउन सकिँदैन। एक्सट्रुसन पछि ऊनको असमान भित्ता मोटाई रोलिङ र स्ट्रेचिङ पछि हटाइँदैन;
५. लुब्रिकेटिङ तेल असमान रूपमा लगाइन्छ, जसले गर्दा धातु असमान रूपमा बग्छ।
रोकथाम विधि
१. टुलिङ र मोल्डहरूको डिजाइन र निर्माणलाई अनुकूलन गर्नुहोस्, र तर्कसंगत रूपमा भेला र समायोजन गर्नुहोस्;
२. एक्स्ट्रुडरको केन्द्र र एक्स्ट्रुजन डाइ समायोजन गर्नुहोस्;
३. योग्य खाली ठाउँहरू चयन गर्नुहोस्;
४. एक्सट्रुजन तापक्रम, एक्सट्रुजन गति र अन्य प्रक्रिया प्यारामिटरहरूको उचित नियन्त्रण।
XXV. मुख फैलाउनुहोस् (र)
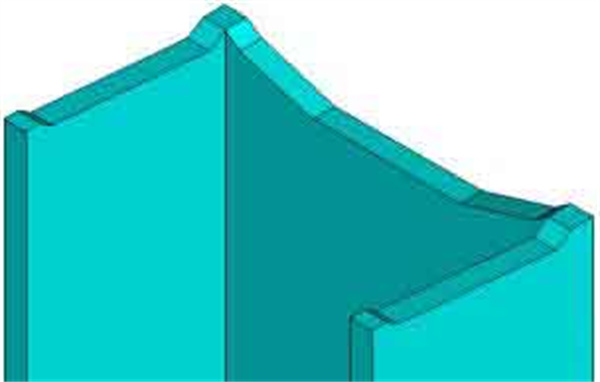
ग्रूभ र आई-आकार जस्ता एक्सट्रुडेड प्रोफाइल उत्पादनहरूको दुई पक्ष बाहिरतिर ढल्केको हुने दोषलाई फ्लेरिङ भनिन्छ, र भित्रतिर ढल्केको दोषलाई समानान्तर ओपनिङ भनिन्छ।
विस्तार (समिश्रण) का मुख्य कारणहरू
१. ट्रफ वा समान ट्रफ प्रोफाइल वा I-आकारको प्रोफाइलको दुई "खुट्टा" (वा एउटा "खुट्टा") को धातु प्रवाह दर असमान छ;
२. ग्रूभ बटम प्लेटको दुबै छेउमा रहेको काम गर्ने बेल्टको प्रवाह दर असमान छ;
३. अनुचित स्ट्रेच स्ट्रेटनिङ मेसिन;
४. उत्पादन मोल्ड प्वालबाट बाहिर निस्केपछि, अनलाइन समाधान उपचार असमान रूपमा चिसो हुन्छ।
रोकथाम विधि
१. एक्सट्रुजन गति र एक्सट्रुजन तापक्रमलाई कडाइका साथ नियन्त्रण गर्नुहोस्;
२. शीतलनको एकरूपता सुनिश्चित गर्नुहोस्;
३. सही तरिकाले मोल्ड डिजाइन र निर्माण गर्नुहोस्;
४. एक्सट्रुजन तापक्रम र गतिलाई कडाइका साथ नियन्त्रण गर्नुहोस्, र उपकरण स्थापना गर्नुहोस् र सही तरिकाले मर्नुहोस्।
XXVI. सीधा चिन्हहरू
बाहिर निकालिएको उत्पादनको माथिल्लो रोललाई सिधा गर्दा उत्पादन हुने हेलिकल स्ट्रिक्सहरूलाई सिधा चिन्ह भनिन्छ, र माथिल्लो रोलद्वारा सिधा गरिएको कुनै पनि उत्पादनको लागि सिधा चिन्हहरू बेवास्ता गर्न सकिँदैन।
दागहरू सीधा हुनुको मुख्य कारण
१. स्ट्रेटनिङ रोलरको रोलर सतहमा किनारहरू छन्;
२. उत्पादनको झुकाउने भाग धेरै ठूलो छ;
३. धेरै दबाब;
४. सिधा गर्ने रोलरको कोण धेरै ठूलो छ
५. उत्पादनमा ठूलो अण्डाकार छ।
रोकथाम विधि
कारण अनुसार समायोजन गर्न उपयुक्त उपायहरू लिनुहोस्।
XXVII. रोक चिन्हहरू, तत्काल छापहरू, टोक्ने चिन्हहरू
उत्पादनको सतहमा र एक्सट्रुजन दिशामा लम्बवत धर्काहरू उत्पादन गर्न एक्सट्रुजन रोक्नुहोस्, जसलाई स्टप मार्क्स भनिन्छ; उत्पादनको सतहमा र एक्सट्रुजन दिशामा लम्बवत रेखा वा स्ट्रिप धर्काहरू, जसलाई बाइट मार्क्स वा तत्काल छापहरू भनिन्छ (सामान्यतया "नक्कली पार्किङ मार्क्स" भनेर चिनिन्छ)।
एक्सट्रुजनको समयमा, काम गर्ने बेल्टको सतहमा स्थिर रूपमा टाँसिएका संलग्नकहरू तुरुन्तै छुट्याइन्छ र ढाँचाहरू बनाउनको लागि बाहिर निकालिएको उत्पादनको सतहमा टाँसिन्छ। एक्सट्रुजन रोक्दा देखा पर्ने काम गर्ने बेल्टको तेर्सो धर्काहरूलाई पार्किङ मार्क भनिन्छ; एक्सट्रुजन प्रक्रियाको क्रममा देखा पर्ने धर्काहरूलाई तत्काल छाप वा बाइट मार्क भनिन्छ, र तिनीहरूले एक्सट्रुजनको समयमा आवाज निकाल्नेछन्।
स्टप मार्क्स, इन्स्ट्यान्ट मार्क्स, र बाइट मार्क्सका मुख्य कारणहरू
१. इन्गटको असमान तताउने तापक्रम वा एक्सट्रुजन गति र दबाबमा अचानक परिवर्तन;
२. मोल्डका मुख्य भागहरू राम्ररी डिजाइन र निर्माण गरिएका छैनन्, वा एसेम्बली असमान छ र त्यहाँ खाली ठाउँहरू छन्;
३. बाहिर निकाल्ने दिशामा लम्बवत बाह्य बल हुन्छ;
४. एक्स्ट्रुडर सहज रूपमा चल्दैन, र घस्रने घटना हुन्छ।
रोकथाम विधि
१. उच्च तापक्रम, ढिलो गति र एकसमान एक्सट्रुजन, एक्सट्रुजन बल स्थिर रहन्छ;
२. ठाडो एक्सट्रुजन दिशामा बाह्य बललाई उत्पादनमा कार्य गर्नबाट रोक्नुहोस्;
३. उपकरण र साँचाहरूको उचित डिजाइन, साँचा सामग्रीहरूको सही चयन, आकार मिलान, बल र कठोरता।
XXVIII. भित्री सतहमा खरोंचहरू
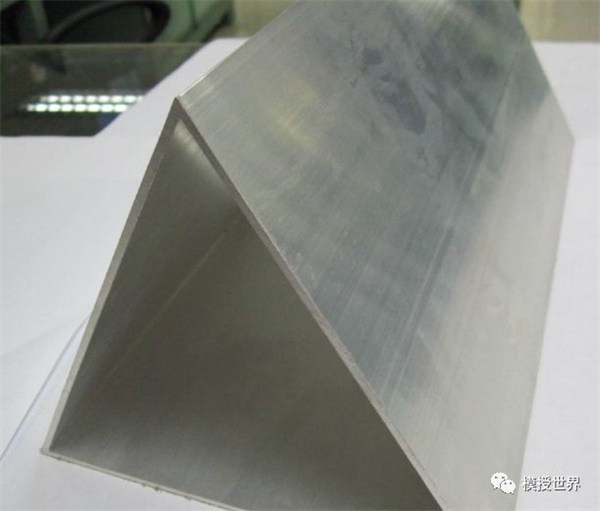
एक्सट्रुजन प्रक्रियाको क्रममा बाहिर निकालिएको उत्पादनको भित्री सतहमा हुने खरोंचहरूलाई भित्री सतहको खरोंच भनिन्छ।
आन्तरिक सतह घर्षणको मुख्य कारण
१. बाहिर निकाल्ने सुई धातुले टाँसिएको छ;
२. एक्सट्रुजन सुईको तापक्रम कम छ;
३. एक्सट्रुजन सुईको सतहको गुणस्तर कमजोर छ र त्यहाँ बम्पहरू छन्;
४. एक्सट्रुजन तापक्रम र गति राम्रोसँग नियन्त्रित छैन;
५. एक्सट्रुजन लुब्रिकेन्टको अनुचित अनुपात;
रोकथाम विधि
१. एक्सट्रुजन सिलिन्डर र एक्सट्रुजन सुईको तापक्रम बढाउनुहोस्, र एक्सट्रुजन तापक्रम र एक्सट्रुजन गति नियन्त्रण गर्नुहोस्;
२. लुब्रिकेटिङ तेल निस्पंदनलाई बलियो बनाउनुहोस्, फोहोर तेल बारम्बार जाँच गर्नुहोस् वा बदल्नुहोस्, र समान रूपमा र उचित रूपमा तेल लगाउनुहोस्;
३. ऊनको सतह सफा राख्नुहोस्;
४. अयोग्य मोल्डहरू र एक्सट्रुजन सुईहरू समयमै बदल्नुहोस्, र एक्सट्रुजन मोल्डहरूको सतह सफा र चिल्लो राख्नुहोस्।
XXX। अन्य कारकहरू
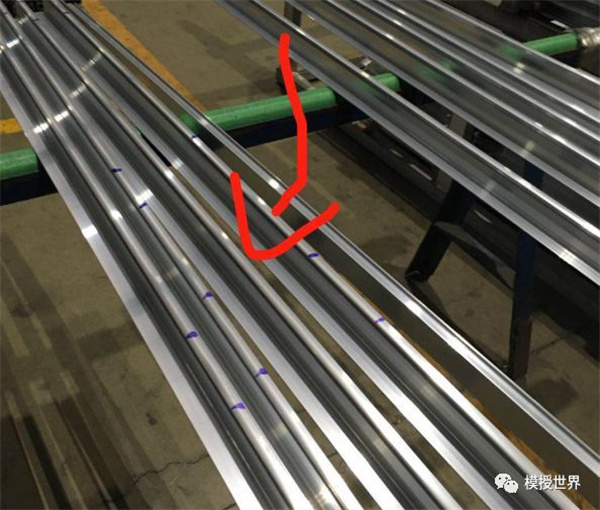
एक शब्दमा भन्नुपर्दा, व्यापक उपचार पछि, माथि उल्लेखित एल्युमिनियम मिश्र धातु एक्सट्रुजन उत्पादनहरूको ३० प्रकारका दोषहरू प्रभावकारी रूपमा हटाउन सकिन्छ, उच्च गुणस्तर, उच्च उपज, लामो आयु, र सुन्दर उत्पादन सतह, ब्रान्ड सिर्जना गर्न, उद्यममा जीवन शक्ति र समृद्धि ल्याउन, र महत्त्वपूर्ण प्राविधिक र आर्थिक लाभहरू प्राप्त गर्न सकिन्छ।
XXX। अन्य कारकहरू
एक शब्दमा भन्नुपर्दा, व्यापक उपचार पछि, माथि उल्लेखित एल्युमिनियम मिश्र धातु एक्सट्रुजन उत्पादनहरूको ३० प्रकारका दोषहरू प्रभावकारी रूपमा हटाउन सकिन्छ, उच्च गुणस्तर, उच्च उपज, लामो आयु, र सुन्दर उत्पादन सतह, ब्रान्ड सिर्जना गर्न, उद्यममा जीवन शक्ति र समृद्धि ल्याउन, र महत्त्वपूर्ण प्राविधिक र आर्थिक लाभहरू प्राप्त गर्न सकिन्छ।
पोस्ट समय: अगस्ट-१४-२०२२